Panduan Tuangan Injap: Bahan, Proses Tuangan, Kecacatan dan Pemilihan
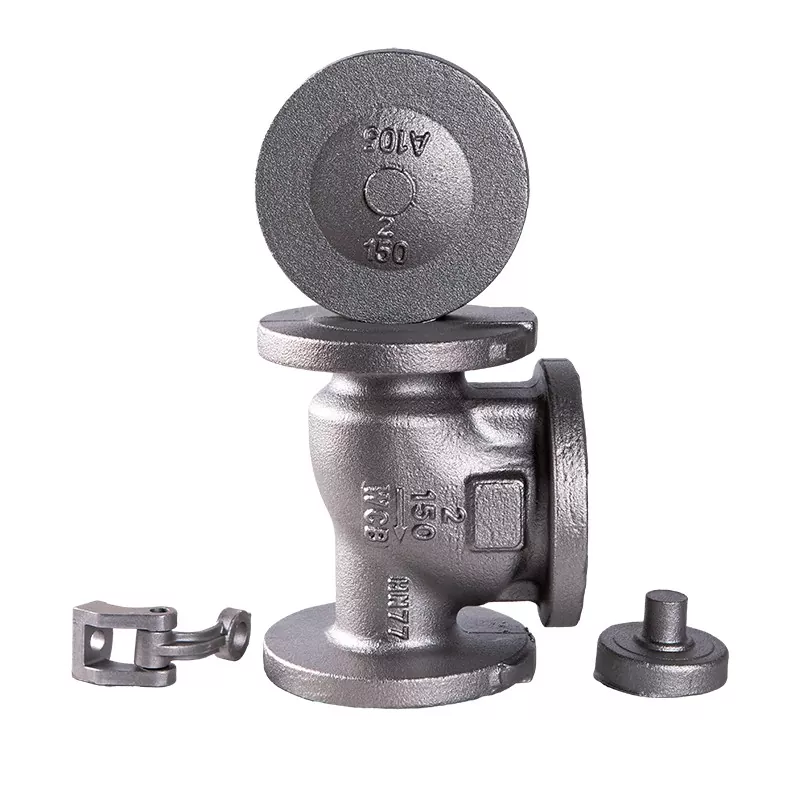
Tuangan injap ialah proses pembuatan penting untuk menghasilkan badan injap, bonet, penutup dan komponen lain yang mengandungi tekanan. Berbanding dengan pemesinan badan injap sepenuhnya daripada bahan pepejal, tuangan membolehkan pengeluar menghasilkan laluan aliran yang kompleks dan struktur injap besar dengan penggunaan bahan yang lebih cekap.
Walau bagaimanapun, bukan setiap kaedah atau bahan tuangan sesuai untuk setiap aplikasi injap. Suhu kerja, tekanan, ciri bendalir, saiz injap, keperluan bahan, dan kuantiti pengeluaran semuanya mempengaruhi proses tuangan dan reka bentuk komponen akhir. Panduan ini menerangkan jenis utamaTuangan Injap, bahan yang biasa digunakan, proses pembuatan, kecacatan tuangan dan perkara utama yang perlu dipertimbangkan semasa mendapatkan komponen injap tuang.
Mengapa Casting Digunakan untuk Pembuatan Injap?
Badan injap selalunya mengandungi laluan aliran dalaman, rongga, tempat duduk, dan struktur sambungan. Tuangan boleh membentuk sebahagian besar geometri ini sebelum pemesinan, mengurangkan jumlah bahan yang perlu dikeluarkan semasa pemprosesan berikutnya.
Kelebihan utama termasuk:
- Sesuai untuk geometri badan injap yang kompleks
- Boleh menghasilkan komponen yang besar dan berat
- Membenarkan aloi logam yang berbeza digunakan
- Mengurangkan keperluan pemesinan untuk reka bentuk tertentu
- Sesuai untuk kedua-dua komponen individu dan pengeluaran yang lebih besar
Proses Tuangan Injap Biasa
Proses tuangan yang berbeza memberikan tahap ketepatan dimensi, kemasan permukaan, kecekapan pengeluaran dan kos yang berbeza.
Tuangan Pasir
Tuangan pasir digunakan secara meluas untuk badan injap dan komponen logam lain yang agak besar. Acuan pasir terbentuk di sekeliling corak, dan logam cair dituangkan ke dalam rongga acuan.
Ia amat berguna apabila komponen injap besar, mempunyai laluan dalaman yang kompleks, atau memerlukan kuantiti pengeluaran yang fleksibel.
Pemutus Pelaburan
Tuangan pelaburan menggunakan corak lilin pakai buang untuk mencipta rongga acuan yang terperinci. Ia boleh menghasilkan komponen dengan bentuk yang agak kompleks dan ketepatan dimensi yang baik.
Proses ini biasanya dipertimbangkan apabila komponen injap mempunyai dimensi yang lebih kecil, geometri terperinci atau keperluan dimensi yang lebih ketat.
Die Casting
Tuangan mati memaksa logam cair ke dalam acuan logam boleh guna semula di bawah tekanan. Ia boleh memberikan kecekapan pengeluaran yang tinggi dan dimensi yang konsisten untuk bahan dan komponen injap yang sesuai.
Walau bagaimanapun, tuangan die tidak sesuai untuk setiap aplikasi injap, terutamanya apabila bahan, keperluan tekanan, saiz komponen atau keadaan perkhidmatan memerlukan kaedah tuangan lain.
Tuangan Empar
Tuangan emparan menggunakan putaran untuk mengagihkan logam cair ke dinding acuan. Ia terutamanya dikaitkan dengan komponen silinder atau berbentuk cincin dan boleh berguna untuk bahagian injap tertentu dan komponen industri yang berkaitan.
Bahan Biasa Digunakan untuk Tuangan Injap
Bahan tuangan hendaklah dipilih mengikut persekitaran operasi injap dan bukannya harga pembeliannya sahaja.
| bahan | Ciri-ciri Biasa | Pertimbangan Bersama |
|---|---|---|
| Keluli Karbon | Kekuatan yang baik dan prestasi perindustrian am | Aloi dan gred yang sesuai hendaklah dipilih mengikut tekanan, suhu dan keadaan bendalir |
| Keluli Tahan Karat | Rintangan kakisan yang baik | Selalunya dipilih untuk persekitaran bendalir yang menghakis atau menuntut |
| Keluli Aloi | Sifat mekanikal dan suhu yang dipertingkatkan bergantung pada komposisi aloi | Digunakan di mana keluli karbon standard mungkin tidak memenuhi keperluan perkhidmatan |
| Besi mulur | Kekuatan dan kebolehtuangan yang baik | Biasa dalam aplikasi injap industri dan berkaitan air |
| Besi tuang | Kebolehtuangan yang baik dan kecekapan kos | Permohonan hendaklah dinilai mengikut tekanan, suhu dan keperluan kakisan |
Bagaimanakah Proses Tuangan Injap Berfungsi?
1. Reka Bentuk Injap dan Penyediaan Corak
Proses pembuatan bermula dengan reka bentuk komponen injap. Corak tuangan mesti mengambil kira bentuk, dimensi, elaun pemesinan, pengecutan dan laluan dalaman yang diperlukan.
2. Membuat Acuan
Acuan disediakan mengikut kaedah tuangan yang dipilih. Acuan mesti menghasilkan semula geometri injap dengan tepat sambil membenarkan logam cair mengalir dengan betul ke dalam rongga.
3. Pencairan Logam
Aloi yang dipilih dicairkan dalam keadaan terkawal. Komposisi kimia dan suhu lebur perlu dipantau untuk mengekalkan sifat bahan yang konsisten.
4. Menuang
Logam cair dituang ke dalam acuan yang telah disediakan. Sistem gating dan suapan membantu mengawal aliran logam dan mengimbangi pengecutan semasa pemejalan.
5. Pemejalan dan Penyejukan
Logam secara beransur-ansur memejal di dalam acuan. Keadaan penyejukan boleh menjejaskan struktur mikro tuangan, kestabilan dimensi dan potensi kecacatan dalaman.
6. Penyingkiran dan Pembersihan Casting
Selepas pemejalan, tuangan dikeluarkan dari acuan. Pasir, pintu pagar, riser, denyar dan bahan lain yang tidak diingini dialihkan sebelum diproses selanjutnya.
7. Rawatan Haba
Bergantung pada bahan dan aplikasi, rawatan haba boleh digunakan untuk mendapatkan sifat mekanikal dan keadaan bahan yang diperlukan.
8. Pemesinan
Tuangan biasanya menghasilkan bentuk asas dan bukannya komponen injap siap akhir. Permukaan kritikal seperti muka sambungan, tempat duduk injap, bukaan batang dan kawasan pengedap dimesin mengikut dimensi yang diperlukan.
9. Pemeriksaan dan Pengujian
Tuangan siap hendaklah diperiksa mengikut keperluan teknikal yang berkenaan. Bergantung pada aplikasi injap, pemeriksaan mungkin termasuk pemeriksaan dimensi, pemeriksaan visual, pengesahan bahan dan ujian tidak merosakkan.
Kecacatan Tuangan Injap Biasa
Kualiti pemutus mempunyai kesan langsung ke atas kebolehpercayaan komponen injap siap. Beberapa kecacatan boleh berlaku jika reka bentuk acuan, suhu logam, penuangan, penyusuan atau pemejalan tidak dikawal dengan betul.
Keliangan
Keliangan merujuk kepada lompang atau rongga berkaitan gas dalam tuangan. Keliangan yang berlebihan boleh mengurangkan integriti komponen injap yang mengandungi tekanan.
Pengecutan
Pengecutan boleh berlaku apabila logam cair menguncup semasa pemejalan. Reka bentuk sistem riser dan penyusuan yang betul adalah penting untuk mengurangkan kecacatan yang berkaitan dengan pengecutan.
Kemasukan
Kemasukan bukan logam atau zarah yang tidak diingini boleh terperangkap dalam tuangan. Amalan pencairan yang bersih dan prosedur acuan dan penuangan yang sesuai membantu mengurangkan risiko ini.
retak
Retak mungkin berlaku semasa pemejalan atau penyejukan kerana tegasan haba, ciri bahan atau keadaan tuangan yang tidak sesuai.
Misruns dan Cold Shut
Kesilapan berlaku apabila logam cair tidak memenuhi rongga acuan sepenuhnya. Penutupan sejuk boleh berlaku apabila aliran logam yang berasingan bertemu tanpa bercantum dengan betul. Kedua-dua kecacatan boleh menjejaskan geometri akhir dan integriti tuangan.
Bagaimana untuk memilih tuangan injap yang betul?
Tuangan injappemilihan hendaklah bermula dengan keadaan operasi dan bukannya kaedah pemutus itu sendiri.
Pertimbangkan Bahan Injap
Tentukan sama ada aplikasi memerlukan keluli karbon, keluli tahan karat, keluli aloi, besi mulur, besi tuang atau aloi lain. Pemilihan bahan harus mengambil kira kakisan, suhu, tekanan dan keserasian bendalir.
Pertimbangkan Saiz Injap dan Geometri
Badan injap besar dan komponen dengan laluan dalaman yang rumit mungkin memerlukan proses tuangan yang berbeza daripada komponen ketepatan yang lebih kecil.
Pertimbangkan Suhu dan Tekanan Operasi
Tekanan dan suhu menjejaskan keperluan bahan dan pembuatan komponen injap yang mengandungi tekanan. Tuangan hendaklah sesuai untuk keadaan perkhidmatan sebenar dan bukannya dipilih hanya mengikut saiz injap nominal.
Pertimbangkan Kuantiti Pengeluaran
Untuk kelompok kecil atau komponen besar, proses tuangan yang fleksibel seperti tuangan pasir mungkin sesuai. Pengeluaran volum tinggi mungkin mewajarkan perkakas dan proses yang direka untuk kebolehulangan dan kecekapan pengeluaran yang lebih besar.
Apakah yang Perlu Anda Semak Semasa Membeli Tuangan Injap?
Untuk pengeluar injap, syarikat kejuruteraan dan pembeli industri, beberapa butiran perlu disahkan sebelum membuat pesanan.
- Gred bahan dan komposisi kimia
- Piawaian pembuatan yang berkenaan
- Dimensi badan injap
- Elaun pemesinan
- Rawatan haba yang diperlukan
- Keadaan permukaan
- Toleransi dimensi
- Keperluan ujian tidak merosakkan
- Keperluan berkaitan tekanan
- Keperluan pemeriksaan dan dokumentasi
Mengapa Pemesinan Penting Selepas Tuangan Injap?
Tuangan menyediakan bentuk badan injap asas, tetapi banyak permukaan kritikal memerlukan pemesinan tambahan. Permukaan pengedap, muka bebibir, kawasan berulir, dimensi gerek dan ciri fungsian lain perlu memenuhi keperluan dimensi yang ditentukan.
Atas sebab ini, tuangan dan pemesinan injap harus dipertimbangkan sebagai sebahagian daripada proses pembuatan yang sama. Kualiti tuangan yang baik menyediakan titik permulaan yang stabil untuk pemesinan dan pemeriksaan seterusnya.
Tuangan Injap lwn. Komponen Injap Palsu
| Perbandingan | Tuangan Injap | Penempaan Injap |
|---|---|---|
| Geometri Kompleks | Sangat sesuai untuk bentuk kompleks dan laluan dalaman | Lebih terhad bergantung pada reka bentuk komponen |
| Komponen Besar | Sesuai untuk banyak badan injap besar | Mungkin memerlukan kapasiti pembentukan yang lebih besar |
| Penggunaan Bahan | Boleh mengurangkan pemesinan daripada bahan pepejal | Bergantung pada reka bentuk penempaan dan keperluan pemesinan |
| Fleksibiliti Pengeluaran | Beberapa proses penuangan tersedia untuk keperluan yang berbeza | Pemilihan proses sangat bergantung pada bahan dan geometri komponen |
| Laluan Dalaman | Boleh membentuk petikan kompleks menggunakan teras | Mungkin memerlukan operasi pemesinan atau pembentukan tambahan |
Soalan Lazim Mengenai Casting Injap
Apakah kegunaan Valve Casting?
Tuangan injap biasanya digunakan untuk mengeluarkan badan injap, bonet, penutup, perumah dan komponen lain yang mendapat manfaat daripada membentuk geometri logam yang kompleks sebelum pemesinan.
Bahan manakah yang terbaik untuk Casting Injap?
Tiada bahan tunggal yang sesuai untuk setiap injap. Keluli karbon, keluli tahan karat, keluli aloi, besi mulur dan besi tuang semuanya boleh digunakan bergantung pada tekanan, suhu, kakisan, ciri bendalir dan piawaian yang berkenaan.
Adakah tuangan pasir sesuai untuk badan injap?
ya. Tuangan pasir digunakan secara meluas untuk badan injap, terutamanya komponen dan reka bentuk yang lebih besar dengan laluan dalaman yang kompleks. Proses yang sesuai masih bergantung pada bahan komponen, dimensi, keperluan kualiti, dan kuantiti pengeluaran.
Adakah Valve Casting memerlukan pemesinan?
Dalam kebanyakan kes, ya. Tuangan menghasilkan geometri komponen asas, manakala pemesinan digunakan untuk mencapai dimensi dan permukaan berfungsi yang diperlukan.
Bagaimanakah kecacatan tuangan boleh dikurangkan?
Kawalan kecacatan bermula dengan reka bentuk corak dan acuan yang sesuai, komposisi logam dan kawalan suhu yang betul, gating dan penyusuan yang berkesan, pemejalan terkawal, dan pemeriksaan yang sesuai selepas tuang.
Kesimpulan
Tuangan injap menyediakan cara yang cekap untuk mengeluarkan badan injap dan komponen logam kompleks lain sebelum pemesinan dan pemeriksaan akhir. Proses tuangan yang sesuai bergantung pada bahan injap, saiz, geometri, keadaan operasi, kuantiti pengeluaran dan keperluan kualiti.
Bagi pembeli yang mendapatkan tuangan injap, adalah penting untuk mengesahkan gred bahan, kaedah tuangan, dimensi, keperluan pemesinan, rawatan haba, piawaian pemeriksaan dan dokumentasi sebelum membuat pesanan. Pembekal yang mampu menguruskan tuangan, pemesinan, pemeriksaan dan kawalan kualiti sebagai proses bersepadu juga boleh memudahkan perolehan komponen injap siap.
Sebelumnya:Apakah Fungsi Injap Gerbang?